
Geogrid üretim ekipmanlarının teknik özelliklerini karşılaştırdığınızda otomasyon seviyesi genellikle veri sayfasının alt kısmında tek satır olarak listelenir. Ancak uygulamada, tesisinizin ne kadar istikrarlı çalışacağını, malzeme değişikliklerine ne kadar hızlı yanıt verebileceğinizi ve beş yıl içinde ton başına gerçek işletme maliyetinizin ne olacağını herhangi bir mekanik parametreden daha fazla belirler.
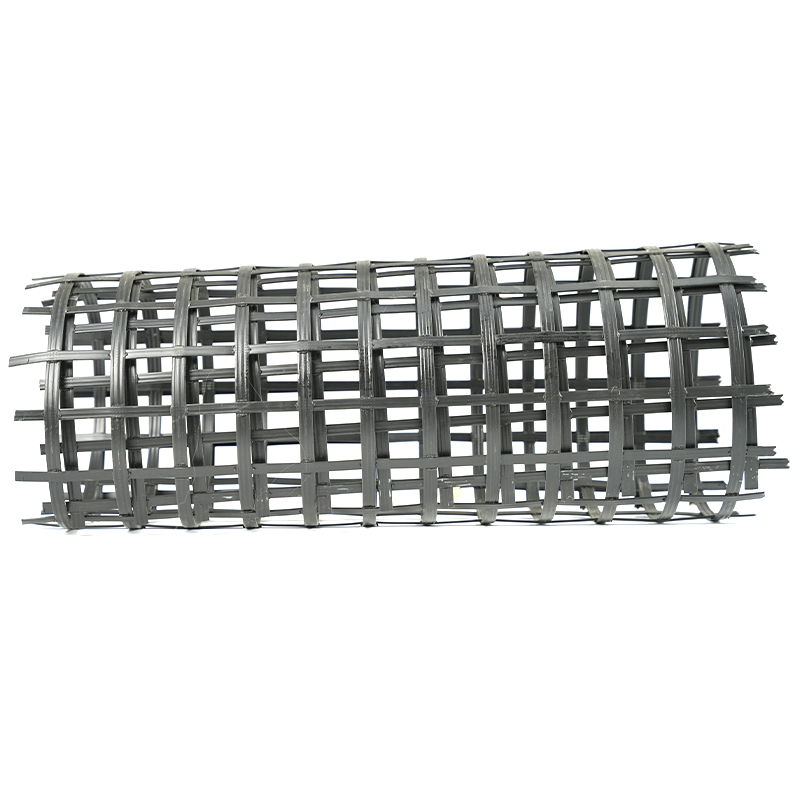
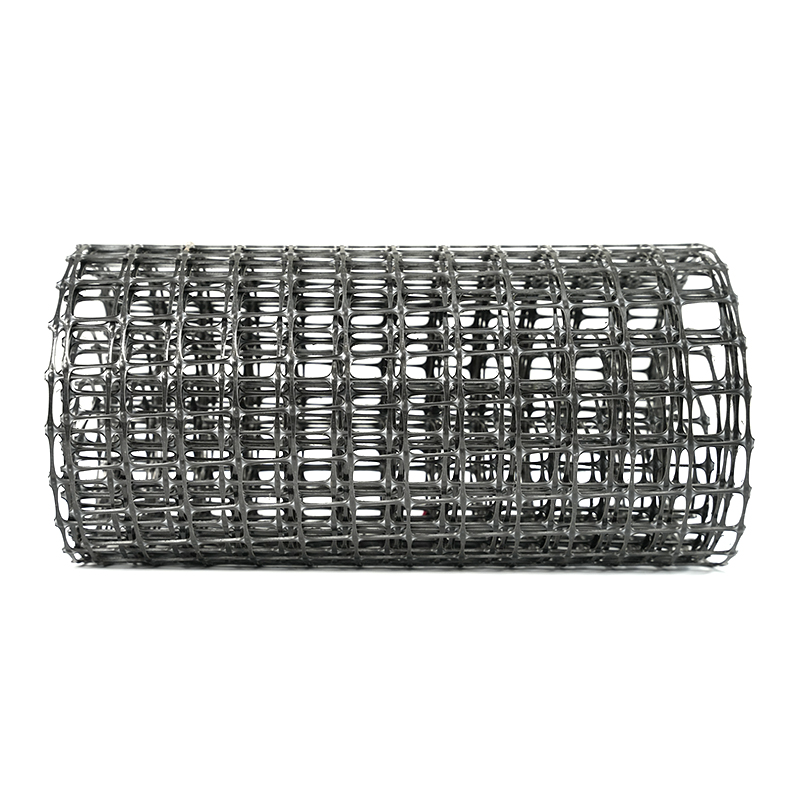
Modern geogrid üretim ekipmanındaki otomasyon seviyesi, eyleme dönüştürülebilir dört katmana ayrılabilir: kontrol çekirdeği ve sürücü mimarisi, süreç kararlılığı ve kapalı döngü düzenlemesi, kalite izlenebilirliği için veri entegrasyonu ve günlük verimlilik için operatör arayüzü. Her katman, aşağıdaki gibi ürünlerin çıktı kalitesini doğrudan etkiler:  PLC ve Servo Sürücü Kontrollü Çift Yönlü Geogrid Üretim Hattı Bu hat, besleme, ısıtma, germe, soğutma ve sarma işlemlerinin hassas hız ve konum kontrolü için PLC tabanlı bir kontrol çekirdeğini ve servo sürücüleri entegre ederek çok katmanlı proses stabilitesi için otomasyon temelini oluşturur. Ürünü Görüntüle → ve
 Otomatik Kontrollü Tek Eksenli Çekme Geogrid Üretim Hattı Çift yönlü muadili gibi, bu hat da sıralı germe operasyonlarını yönetmek için PLC ve servo sürücü mimarisini kullanır ve yüksek kaliteli tek eksenli geogrid çıkışı için doğru hız ve gerilim kontrolü sağlar. Ürünü Görüntüle → .
1. Kontrol Çekirdeği ve Sürücü Mimarisi – Otomasyonun Temeli
Merkezi kontrolör hattaki her ardışık eylemi yönetir: besleme, ısıtma, germe, soğutma ve sarma. Modern geogrid ekipmanlarında, servo sürücülerle PLC tabanlı kontrol endüstrinin temelidir. Programlanabilir bir mantık denetleyicisi (PLC), sensör geri bildirimini işler ve silindirleri, kelepçeleri ve hareket mekanizmalarını hassas hız ve konum kontrolüyle çalıştıran servo motorlara komutlar verir.
PLC platformunun güvenilirliği, yedek parça bulunabilirliği ve uzun vadeli destek açısından önemlidir. Endüstriyel standarttaki markalar, bir modülün arızalanması durumunda tüm kontrol kabinini yeniden tasarlamadan yedek parça temin edebilmenizi sağlar. Servo sürücüler, endüksiyon motorlu frekans dönüştürücülerin aksine, düşük hızlarda daha iyi tork kontrolü ve yük değişikliklerine daha hızlı yanıt sağlar; bu, %1'lik bir hız sapmasının bile ürün uzamasını değiştirebileceği germe aşamasında kritik öneme sahiptir.
Sürücü donanımında nelere dikkat edilmeli
EtherCAT veya Profinet gibi bir dijital iletişim ağı üzerinde çalışan servo sürücülerle donatılmış bir hat, sensör okuması ile aktüatör komutu arasında 1 ms'nin altında döngü sürelerine ulaşacaktır. Bu yanıt verme düzeyi doğrudan tüm sayfa boyunca eşit aralık genişliği ve kalınlığı anlamına gelir.
2. Proses Kararlılığı ve Kapalı Döngü Düzenlemesi
Otomasyon seviyesi bir panelin kaç ekrana sahip olduğu ile ilgili değil, operatör müdahalesi olmadan kaç tane süreç değişkeninin otomatik olarak bakımının yapıldığı ile ilgilidir. Geogrid germede anahtar değişkenler ısıtma bölgesi boyunca sıcaklık, germe oranı ve germe hızıdır.
Kapalı döngü kontrolü, kızılötesi veya sıcak hava ısıtıcısının her bölgesinin, PLC içindeki bir PID kontrol cihazına geri beslenen kendi termokupluna sahip olduğu anlamına gelir. Malzeme besleme hızı değişirse veya ortam sıcaklığı düşerse kontrol cihazı, polimeri optimum şekillendirme penceresinde (tipik olarak polipropilen için ±2 °C ve polietilen için ±3 °C) tutmak için ısıtma gücünü gerçek zamanlı olarak ayarlar.
Benzer şekilde esneme oranı da bir kuvvet veya konum döngüsüyle korunmalıdır. Kodlayıcı geri beslemeli servo tahrikli silindirler kullanan sabit gerinimli bir germe mekanizması, çekme oranını ±%0,5 dahilinde tutabilir; bu, ASTM D6637 çekme gereksinimlerini karşılayan bir geogrid ile kalite kontrolünü geçemeyen bir geogrid arasındaki farktır.
| Proses Parametresi | Manuel / Yarı Otomatik Hat | Modern Tam Otomatik Hat |
|---|---|---|
| Isıtma bölgesi sıcaklık toleransı | ±5 °C | ±2 °C |
| Boyuna germe oranı doğruluğu | ±%1,5 | ±%0,5 |
| Enine germe senkronizasyon gecikmesi | 0,3–0,5 sn | < 0,05 sn |
| Web gerilim dalgalanması (sarma sırasında) | ±%10 | ±%3 |
Pratik sonuç, tam otomatik bir hattın, rulolar arasında %2'den daha az bir değişiklikle hedef çekme mukavemetinde saatlerce çalışabilmesi, yalnızca açık döngü kontrolüne sahip bir hattın ise sık sık ayarlamalar gerektirebilmesi ve değişim veya malzeme kalitesi geçişleri sırasında daha fazla atık üretebilmesidir.
3. Veri Entegrasyonu ve Kalite İzlenebilirliği
Modern geogrid üretim ekipmanı, her parti çalışmasını kaydeden bir veri toplama sistemini giderek daha fazla içermektedir: erime sıcaklığı profili, germe kuvveti eğrileri, hat hızı ve son rulo ağırlığı. Bu veriler tesis düzeyinde bir MES'e (Üretim Yürütme Sistemi) aktarılabilir veya izlenebilirlik için basitçe yerel olarak saklanabilir.
Sertifikaların her sevkiyata eşlik etmesi gereken altyapı projelerine geogrid tedarik eden bir üretici için, her rulo için makine tarafından oluşturulan bir rapor üretebilme yeteneği, kolaylıktan çok daha fazlasıdır; bu bir uyumluluk gerekliliğidir. Buradaki otomasyon düzeyi, manuel olarak girilen veri noktalarına karşılık otomatik olarak günlüğe kaydedilen veri noktalarıyla ölçülür. Üretimin her 5 saniyesinde zaman damgalı süreç değerleriyle etiketleyen bir sistem, bir parti spesifikasyondan saptığında temel neden analizi için gereken ayrıntı düzeyini sağlar.
Otomatik hatlar tarafından takip edilen ortak veri noktaları
- Silindir hızı (m/dak) ve kümülatif uzunluk
- Isıtma bölgesi sıcaklıkları (bölge 1 ila bölge 6 veya daha fazlası)
- Makine yönünde (MD) ve enine yönde (TD) esneme oranı
- Soğutma suyu sıcaklığı ve akış hızı
- Nihai rulo ağırlığı ve sarma gerginliği
Veriler operatör kontrol paneliyle entegre edildiğinde görünürlük, gerçek zamanlı OEE'ye (Genel Ekipman Etkinliği) kadar genişler. Bu, tesis yöneticilerinin yavaşlamaları veya reddetmeleri vardiya sonunda keşfetmek yerine hemen tespit etmelerine olanak tanır.
4. Operatör Arayüzü ve Kullanım Kolaylığı
Otomasyonun genellikle hafife alınan bir yönü, arayüzün insan hatasını ne kadar azalttığıdır. İyi tasarlanmış bir HMI (İnsan-Makine Arayüzü), üretim durumunu tek bakışta sunmalıdır: normal çalışma için yeşil, kontrol sınırına yakın bir uyarı için sarı ve eylem gerektiren bir sapma için kırmızı.
Tarif yönetimi pratik bir örnektir. Modern bir hatta, operatör belirli bir ürün için kayıtlı bir tarifi (örneğin 50 kN/m çift yönlü geogrid) yükleyebilir ve PLC tüm bölge sıcaklıklarını, germe hızlarını ve sarma parametrelerini otomatik olarak ayarlar. Bu, manuel giriş hatası riskini ortadan kaldırır ve geçiş süresini 45 dakikadan 10 dakikanın altına düşürür.
Bakım hatırlatıcıları başka bir katmandır. Kontrol sistemi, rulmanların, dişli kutularının ve ekranların çalışma saatlerini izleyebilir ve takvim aralıkları yerine fiili kullanıma dayalı bir önleyici bakım alarmı görüntüleyebilir.
Gibi ekipmanlar için  Gelişmiş Z Kesimli Ağır Hizmet Plastik Kırma Makinesi Z-kesme rotoru, açılabilir şasi ve sağlam yapıya sahip bu kırıcı, arıza süresini ve bakımı en aza indirir; Otomatik tanılamayla eşleştirildiğinde malzeme kurtarma uygulamalarında hattın çalışma süresini artırır. Ürünü Görüntüle → Malzeme kurtarmada kullanılan, arıza teşhis özelliğine sahip basit bir dokunmatik ekran arayüzü, kabin operatörünün elektrikçi çağırmadan küçük sıkışmaları gidermesine yardımcı olur ve bu da hattın çalışma süresini doğrudan artırır.
Yarı otomatik ve tam otomatik operasyonel talepleri karşılaştırma
- Yarı otomatik hat: Operatör, ısıtıcı grubunun gücünü manuel olarak ayarlar, el çarkı aracılığıyla germe silindiri aralığını ayarlar ve üretim kayıtlarını kağıt üzerine kaydeder.
- Tam otomatik hat: Operatör tarifi yükler, ekrandaki durumu izler ve uyarıları onaylar. PLC normal çalışma sırasında tüm ayarlamaları yapar.
Sıkça Sorulan Sorular
Daha yüksek otomasyon her zaman daha yüksek maliyet anlamına mı gelir?
Başlangıçtaki sermaye harcaması daha yüksektir, ancak atıkların azalması, arıza sürelerinin azalması ve ton başına daha düşük işçilik maliyeti nedeniyle beş yıllık toplam sahip olma maliyeti genellikle daha düşüktür. Üç vardiya çalışan bir hat için, tam otomasyon yükseltmesinin geri ödeme süresi genellikle 12 ila 18 ay arasındadır.
Mevcut bir yarı otomatik hat daha yüksek otomasyonla donatılabilir mi?
Evet, mekanik duruma bağlı olarak. Yeni bir PLC'nin, servo sürücülerin ve HMI'ların sonradan takılması yaygındır. Zincir tahrikli silindirler gibi mekanik parçaların, kapalı döngü kontrolü için gereken hassasiyeti elde etmek için güncellenmesi gerekebilir.
Yeni başlayan bir üretici için hangi otomasyon seviyesi yeterlidir?
En az iki servo tahrikli eksene (biri besleme için, biri sarma için) ve PID sıcaklık kontrolüne sahip PLC kontrollü bir hat, pratik bir başlangıç noktasıdır. Veri kaydı ile tam otomasyon, üretim hacmi ve kalite gereksinimleri arttıkça aşamalı olarak devreye alınabilir.
Paket Servis: Otomasyon Düzeyini Üretim Hedeflerinizle Eşleştirme
Geogrid üretim ekipmanının otomasyon seviyesi sabit bir spesifikasyon değildir; ürün karışımınıza, iş gücü beceri seviyenize ve pazar kalite beklentilerinize uyması gereken bir araçtır. Standart özelliklere sahip ticari geogridler için güvenilir PLC kontrollü ve servo sürücülere sahip yarı otomatik bir hat yeterli olabilir. Çekme mukavemeti ve uzama toleranslarının sıkı olduğu özel ürünler için kapalı döngü düzenlemesi ve veri izlenebilirliği ile tam otomasyon gerekli hale gelir.
Tedarikçilerden gelen ekipmanı değerlendirirken yalnızca bileşenlerin bir listesini değil, hatlarından gerçek üretim verilerini isteyin. Kaç tane süreç değişkeninin otomatik olarak kontrol edildiğine, sistemin malzeme kalitesi değişikliğini nasıl ele aldığına ve ne tür raporlamanın mevcut olduğuna dikkat edin. Bu ayrıntılar size gerçek otomasyon düzeyi hakkında broşürden çok daha fazlasını anlatacaktır.
Otomatik hatlarda tutarlı kaliteyi koruma konusunda daha fazla bilgi edinmek için şu makalemizi okuyabilirsiniz: geogrid üretiminde kalite ve istikrar .