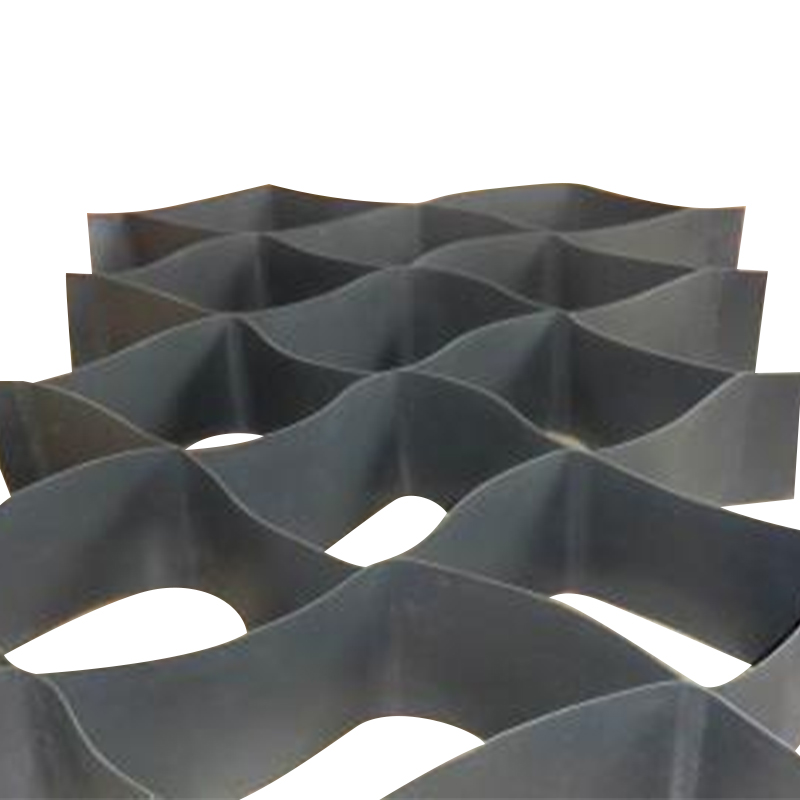

Bir geogrid rulosu hattın düzgün ve düzgün görünmesini sağlar, ancak çekme raporu, mukavemetin kenarlarda 84 kN/m'den merkezde 66 kN/m'ye düştüğünü ve açıklık şekillerinin genişlik boyunca çarpık olduğunu göstermektedir. Bu, geogrid üretimindeki düzensiz esnemedir; normal görünümlü bir ağın arkasına saklanan ve onunla inşa edilen her şeyi sessizce zayıflatan bir kusurdur.
Yirmi yılı aşkın süredir geogrid hatlarının inşası ve devreye alınmasında pratik bir kural geçerliliğini koruyor: Düzensiz esneme neredeyse hiçbir zaman tek bir dramatik başarısızlık değildir. Bu, dört kontrol edilebilir değişken arasındaki kademeli bir dengesizliktir: ağ boyunca termal tekdüzelik, gerilim dağılımı ve silindir hizalaması, çekme oranı ve hız uyumu ve ham madde tutarlılığı. Sorunu bu sırayla giderin, herhangi bir şeyi değiştirmeden önce ölçüm yapın ve sorunun gerçekten ne zaman çözüldüğünü size hattın sesi değil, çekme testi raporunun söylemesine izin verin.
Adım 1: Web Genişliği Boyunca Termal Tekdüzeliği Kontrol Edin
Polipropilen ve polietilen doğrudan sıcaklığa tepki verir. Ağ genişliği boyunca 3–5°C'lik bir fark, polimer zincirlerinin yönünü değiştirir, böylece tabaka kenarlardan merkeze göre farklı şekilde çizilir. Isıl dengesizlik hem tek eksenli hem de çift eksenli hatlarda düzensiz esneme şikayetlerinin en sık nedenidir.
Isıtma profilini, yalnızca HMI okumasını değil, ağ boyunca beş noktada (her iki kenar, her iki çeyrek nokta ve merkez) kalibre edilmiş bir yüzey pirometresiyle doğrulayın. Daha sonra hava dağıtımını kontrol edin: tıkalı filtreler, tıkanmış püskürtme uçları veya hasarlı yalıtım örtüsü, kontrol panelinden görülemeyen soğuk çizgiler oluşturur. Ayrıca asimetrik kenar ısı kaybını da kontrol edin; Birçok hat, aşınmış conta veya açık erişim kapısı nedeniyle bir kenardan sürekli olarak daha soğuk akıyor.
Profil düzse ve esneme hala eşit değilse, tamirciye geçin. Rehberimiz Boyuna germe sırasında eşit ısıtma ve ekstrüzyon ısıtıcı ve ekstruder kontrollerini daha ayrıntılı olarak ele alır.
Adım 2: Gerginlik Dengesini ve Makara Hizalamasını Onaylayın
Sıcaklık profilinin düz olmasıyla birlikte bir sonraki şüpheli gerilim gradyanlarıdır. 0,5 mm'ye kadar yanlış hizalanmış bir silindir, bir tarafta aşınmış bir yatak veya aynı silindirin iki ucu arasındaki kıstırma basıncı farkı, ağ boyunca ölçülebilir bir gerilim farkı yaratır ve germe işlemi bunu güçlendirir.
| Kontrol noktası | Hedef | Doğrulama yöntemi |
|---|---|---|
| Uç başına gerilimi gevşetin | Ortalamanın ±%3'ü dahilinde | Tüm uçlarda elde taşınır gerilim ölçer |
| Nip basıncı, sol ve sağ taraf | %5 içinde | Her bir kıstırma noktasının her iki tarafında basınç göstergeleri |
| Silindir paralelliği | 1 m silindir uzunluğunda ≤ 0,2 mm | Hassas seviye veya lazer hizalama aracı |
| Klips zinciri ve yatak aşınması | Görünür adım uzaması yok | Art arda 10 zincir adımında kaliper ölçümü |
Bu kontrolleri düzenli bir programa göre (sürekli üretim için en azından ayda bir) gerçekleştirin ve sonuçları günlüğe kaydedin. Gerginlik ve hizalama sorunları nadiren aniden ortaya çıkar; çekme raporu bir model gösterene kadar birikir.
3. Adım: Çekme Oranını ve Hız Eşleşmesini Doğrulayın
Tek eksenli bir çizgide, uzunlamasına çekme oranı, kalkış hızının ilerleme hızına bölünmesine eşittir; 5,5:1 oranı, hızlı silindirlerin besleme silindirlerinden 5,5 kat daha hızlı çalıştığı anlamına gelir. Çift eksenli bir hatta enine zincir hızı, uzunlamasına bölümün çıkışıyla eşleşmelidir. Bu hızlar birbirinden uzaklaştığında levha ya aşırı gerilir ya da gevşer, bu da düzensiz açıklıklar ve tutarsız güç üretir.
Ayar noktası değerlerine güvenmek yerine HMI'nın gerçek hız okumalarını ayar noktalarına göre kontrol edin. Sürücü enkoderleri sürükleniyor ve bitişik germe istasyonları arasındaki %1-2'lik hız farkı, etkin oranı çoğu operatörün beklediğinden daha fazla değiştiriyor. Çift eksenli çizgiler için, boyuna ve enine esneme arasındaki etkileşim kendi kontrolünü hak etmektedir. boyuna ve enine esneme bütünlüğü ve doğruluğu yaygın arıza modlarını kapsar.
| Parametre | Hoşgörü | Eylem eşiği |
|---|---|---|
| Ayar noktasından oran sapması çizin | %1 dahilinde | Sürücü kodlayıcıyı yeniden kalibre edin |
| Bitişik istasyonlar arasındaki hız farkı | %2 içinde | Dişli kutusunu, kaplini ve tahrik zincirini kontrol edin |
| Enine ve boyuna çıktı uyumsuzluğu | %1,5 içinde | Zincir hızı ayar noktasını yeniden hesaplayın |
Grafik tipik bir düzeltmeyi göstermektedir: genişlik boyunca 65 ila 78 kN/m arasında dağılmış çekme değerleri, hız uyumsuzluğu düzeltildikten sonra 82-84 kN/m'ye sıkıştırılmıştır.
Eski veya yenilenmiş hatlarda, ne kadar iyi ayarlarsanız yapın, germe istasyonlarının mekanik toleransı çok gevşek olabilir. Tek eksenli çekme geogrid üretim hattı gibi süreç için inşa edilen bir hat, tasarımdan itibaren tahrik ve germe bölümlerini eşleştirir.
 Eşleştirilmiş Germe Bölümlerine Sahip Tek Eksenli Çekme Geogrid Üretim Hattı Bu üretim hattı, tasarımdan itibaren tahrik ve germe istasyonlarını entegre ederek eski veya yenilenmiş hatlardaki düzgünsüzlüklerin azaltılmasına yardımcı olur. Mekanik toleransın sac kalitesini sınırlaması durumunda bu durum geçerlidir. Ürünü Görüntüle →
Adım 4: Hammadde ve Yem Değişkenliğini Ortadan Kaldırın
Sedye, ekstruderin teslim ettiği şeyi güçlendirir. Eriyik akış indeksi reçine partileri arasında değişiklik gösteriyorsa, yeniden öğütme beslemenin büyük bir kısmını oluşturuyorsa veya nem tutarlı bir şekilde giderilmiyorsa tabakanın yerel kalınlığı ve erime mukavemeti değişir ve germe, bu küçük değişiklikleri gözle görülür eşitsizliklere dönüştürür.
- Yeniden öğütme oranını sabit ve filtrelenmiş halde tutun; %20-30 ortak bir çalışma tavanıdır.
- Higroskopik malzemeyi tutarlı bir şekilde kurutun; nem artışları çekme davranışını tahmin edilemeyecek şekilde değiştirir.
- MFI yayılımı spesifikasyonlarınızı aştığında gelen reçine MFI'sini parti başına ve ayrı partiler halinde test edin.
- Ekstruder vida hızını ve erime sıcaklığını izleyin; titreşimli çıktı, esneyerek büyüyen periyodik kalınlık bantları oluşturur.
Hammadde sorunları sıklıkla makine sorunları gibi görünür çünkü aynı belirtilerle ortaya çıkarlar. Bu nedenle malzeme kontrolleri, silindirleri değiştirmeye veya hızları değiştirmeye başlamadan önceki sıraya aittir.
Sahada Test Edilmiş Sorun Giderme Dizisi
Kurulumlar arasında eşit olmayan esneme kök nedenleri aşağıda gösterildiği gibi kabaca dağılır. Ölçümleri atlamamak için araştırmanıza öncelik vermek için kullanın.
- Termal homojenlik — %45
- Gerginlik ve hizalama — %25
- Çekme oranı ve hızları — %20
- Hammadde beslemesi — %10
Daha sonra her seferinde bir değişkeni değiştirerek diziyi bu sırayla çalıştırın:
- HMI'dan gerçek hızları, çizim oranlarını ve sıcaklıkları kaydedin; bilinen en son iyi süreç kurulumuyla karşılaştırın.
- Gerdirme girişinde genişlik boyunca beş konumda ağ sıcaklığını ölçün; 3°C'nin üzerindeki herhangi bir eğimi araştırın.
- Ön germe ve germe silindirlerindeki kıstırma basınçlarını ve silindir hizalamasını kontrol edin.
- Cağlıktaki veya çözme standındaki bireysel uç gerilimini ölçün; komşularından %5'ten fazla yukarıda olan herhangi bir ucu işaretleyin.
- Tam genişlikte bir numune alın ve beş konumda çekme mukavemetini, uzamayı ve açıklık boyutlarını test edin.
- Yalnızca tek bir değişkeni değiştirin; asla sıcaklık ve oranı birlikte kullanmayın; ardından bir sonraki ayarlamadan önce yeniden test edin.
- Tek bir kötü örnek üzerinden hareket etmek yerine kademeli sapmayı tespit etmek için sonuçları önceki on ruloyla karşılaştırın.
Düzeltmeyi Gerçek Çekme Verileriyle Doğrulayın
Düzensiz esneme ancak raporda belirtildiğinde düzeltilir. Geogrid için pratik bir kabul kuralı, genişlik boyunca beş test pozisyonunda ortalamanın ±%10'u dahilindeki çekme mukavemeti değişimidir ve kopma uzaması aynı bant içindedir. Yüksek performanslı güçlendirme özellikleri genellikle ±%5 tutar.
| Parametre | Kabul sınırı | Test düzeni |
|---|---|---|
| Genişlik boyunca çekme mukavemeti değişimi | Ortalamanın ±%10'u dahilinde | 5 konum: kenarlar, çeyrek noktalar, merkez |
| Kopma değişimindeki uzama | Ortalamanın ±%10'u dahilinde | Aynı 5 pozisyon |
| Diyafram diyagonal sapması | Hedefin %3'ü içinde | Rulo boyunca örneklenen 10 açıklık |
| Kalınlık değişimi | %5 içinde of average | 5 pozisyonda mikrometre |
Bu, çekme test cihazını sonradan düşünülmüş bir laboratuvar değil, bir üretim aracı haline getirir. Çok noktalı sonuçların kaydedildiği özel bir jeotekstil mukavemet makinesi, onarımları onaylamak, vardiyaları karşılaştırmak ve müşteriler için parti kalitesini belgelemek için size veri sağlar.
 Çok Noktalı Kayıt ve Bilgisayar Kontrollü Geotekstil Mukavemet Makinesi Bu çekme test cihazı çok noktalı sonuçları ve dinamik eğrileri kaydederek onarımların doğrulanması ve parti kalitesinin belgelenmesi için pratik bir üretim aracı haline gelir. Yüksek hassasiyetli sensörü tutarlı ölçümü destekler. Ürünü Görüntüle →
Ayrıca açıklık geometrisini de takip edin: rulo boyunca açıklıkların bir örneğinin çapraz uzunluklarını ölçün. Çaprazlar hedeften yüzde birkaçtan fazla saparsa, güç sayıları geçse bile esneme dengesiz kalır.
Önleme: Hat Tasarımı ve Bakım Alışkanlıkları
Önleme sorun gidermeyi yener. Çok bölgeli PID sıcaklık kontrolüne sahip hatlar, her silindir ucunda bağımsız kıstırma basıncı ayarı, hassas zemin silindirleri ve senkronize tahrikler ilk etapta nadiren düzensiz esneme geliştirir. Bu özellikler, sürekli bakıma ihtiyaç duyan bir hat ile her ruloda profil rulosunu tutan bir hat arasındaki farktır.
Bakım alışkanlıkları da aynı derecede önemlidir: aylık hizalama kontrolleri, yılda en az iki kez sıcaklık sensörlerinin kalibre edilmesi ve yatak gürültüsüne veya kıstırma göstergesi sapmasına anında müdahale edilmesi. Ağı germe bölgesi boyunca taşıyan makaralar, zincirler ve klipsler hattın mekanik kalbidir.
Gerdirme bölümleri entegre bir sistem olarak tasarlandığında, eşit olmayan esneme gibi sorunlar, ilk rulo üretilmeden önce tasarlanır. Jiangsu Saide Machinery'nin çift yönlü geogrid üretim hattı buna bir örnektir; ısıtma, germe ve tahrik bölümleri üretim sahasında birbirine yamalanmak yerine tasarım sırasında eşleştirilir.
 Entegre Isıtma ve Gerdirme Özellikli Çift Yönlü Geogrid Üretim Hattı Bu hat, ısıtma, germe ve tahrik bölümlerini entegre bir sistem olarak eşleştirerek üretim öncesinde eşit olmayan esneme sorunlarını azaltır. Tasarımı enine germe fırını ve özel armatürler içerir. Ürünü Görüntüle →
Sıkça Sorulan Sorular
Geogrid esnemesi dengesiz hale geldiğinde kontrol edilecek ilk şey nedir?
Isıtıcı ayar noktalarına güvenmek yerine, germe girişinde ağ boyunca sıcaklık profilini ölçün. Genişlik boyunca 3–5°C'nin üzerindeki sıcaklık değişimleri en yaygın temel nedendir ve çekme oranlarına veya hızlara dokunmadan önce ortadan kaldırılmalıdır.
Genişlik boyunca çekme mukavemeti değişimi ne kadar kabul edilebilir?
Çoğu geogrid spesifikasyonu için, beş test pozisyonundaki ortalama çekme mukavemetinin ±%10'u pratik bir sınırdır. Yüksek performanslı güçlendirme projeleri genellikle ±%5 gerektirir.
Önce sıcaklığı mı yoksa çekme oranını mı ayarlamalıyım?
Önce sıcaklık. Polimer çekme davranışı sıcaklığa son derece duyarlıdır, bu nedenle 3°C'lik bir soğuk çizgi, yerel esnemeyi küçük bir oran ayarlamasından daha fazla değiştirir. Termal dengesizlik mevcutken oranın değiştirilmesi genellikle gerçek nedeni maskeler.
Geogridimin kenarları neden her zaman merkezden daha incedir?
Kenar incelmesi genellikle uzunlamasına germe sırasında kenarlarda daha hızlı soğumaya veya daha yüksek yerel gerilime işaret eder, bazen gerçek kenar sıcaklığına göre çok agresif bir çekme oranıyla birleşir. Kenar ısıtıcı çıkışını, kenar soğutma havasını ve kenar kıstırma basıncını kontrol edin.
Düzensiz esneme, sahadaki uzun vadeli geogrid performansını etkileyebilir mi?
Evet. Az gerilmiş bölgeler, sürekli yükler altında daha düşük moleküler yönelimi ve daha zayıf sürünme direncini korur; aşırı gerilmiş bölgeler, kullanım sırasında kırılgan hale gelir ve kolayca hasar görür. Düzensiz açıklık geometrisi aynı zamanda toprak kenetlenmesini ve üst üste bindirmeyi daha az öngörülebilir hale getirir.
Özet: Ölçün, Ayarlayın, Doğrulayın
Tahminleri ölçümlerle değiştirdiğinizde, geogrid üretiminde eşit olmayan esneme çözülebilir. Termal profil, gerginlik dengesi, çekme oranı ve hız uyumu ve ham madde tutarlılığı, karşılaşacağınız neredeyse her durumu kapsar. Bir doğrulama rutini oluşturun, kayıtları tutun ve operatörleri, çizgi ekranını okudukları kadar dikkatli bir şekilde çekme raporunu da okumaları konusunda eğitin.