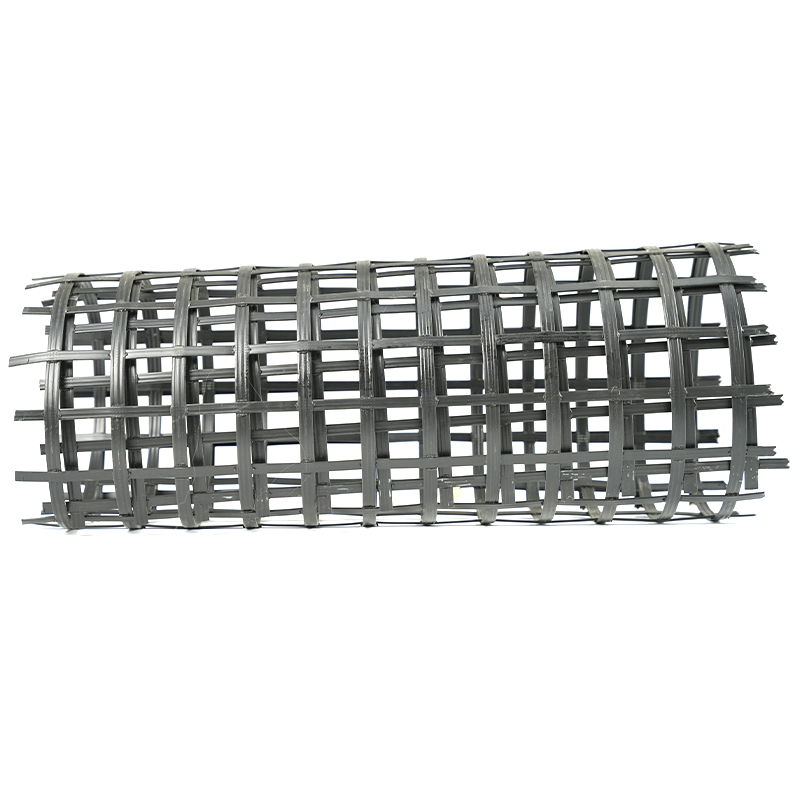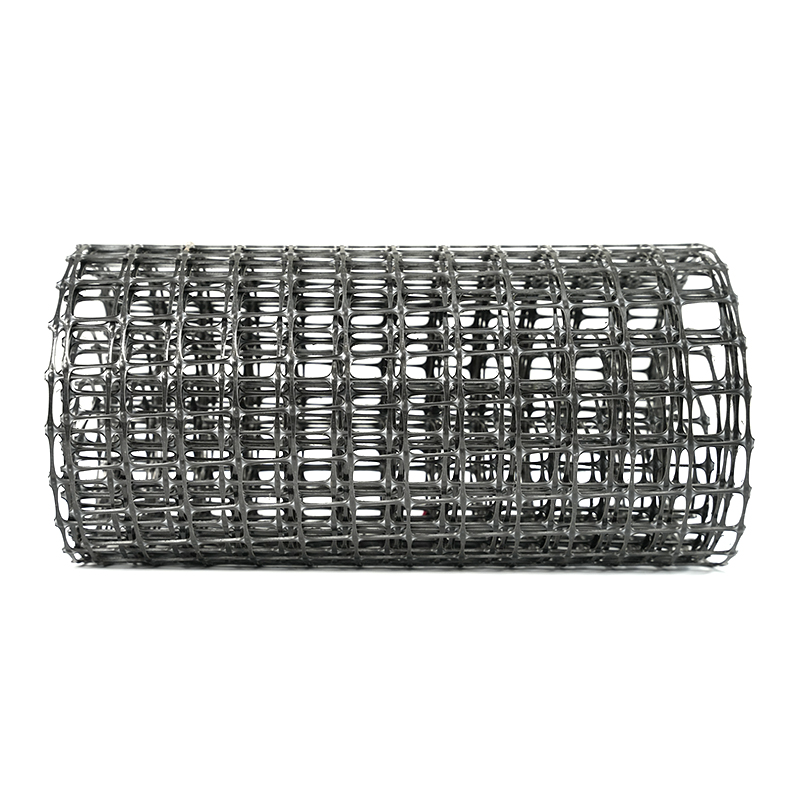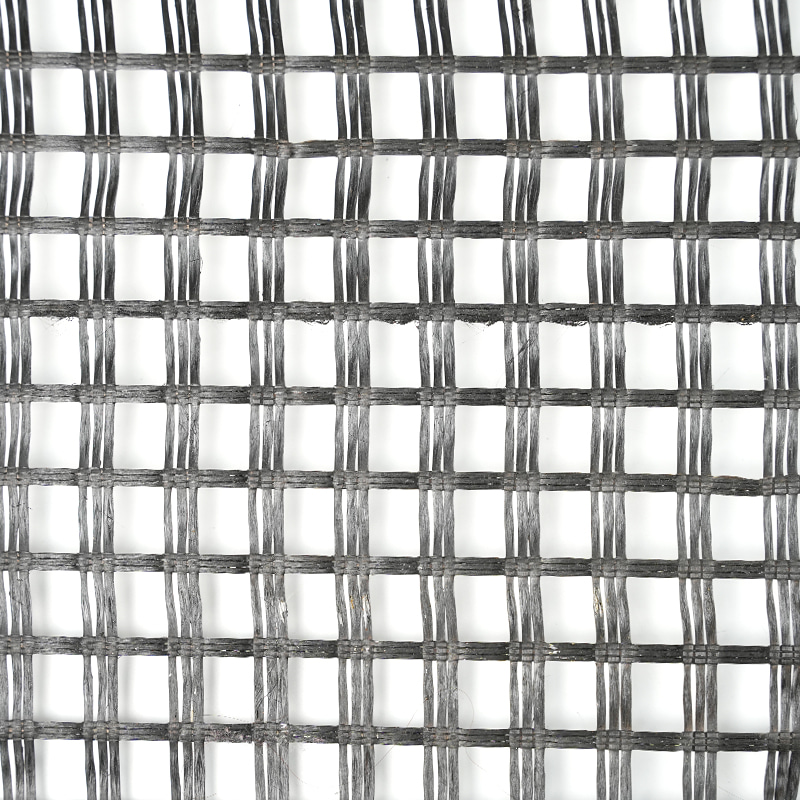

Bir üretim müdürü kısa süre önce bir sorunla ilgili olarak mühendislik ekibimizle temasa geçti: iki haftalık geogrid çıktısı görsel incelemeyi geçmişti, ancak laboratuvar çekme testleri sertifikalı spesifikasyonun %15-20 altına düşüyordu. Tarifte tek bir parametre dışında hiçbir şey değişmedi: enerji maliyetlerini azaltmak için ekstruder tambur sıcaklığı 8°C düşürüldü. Bu küçük ayarlama, polimerin iç yapısını yeniden şekillendirmek ve o dönemde üretilen her rulonun nihai gerilme mukavemetini düşürmek için yeterliydi.
Ekstrüzyon sıcaklığının geogrid çekme mukavemetini nasıl etkilediğine dair kısa cevap şudur: Ekstrüzyon sıcaklığı, işleme sırasında moleküler oryantasyonu, kristalliği ve termal bozulmayı kontrol eder, böylece daha sonra gerdirme ve soğutmanın malzemeye kilitlenebileceği mukavemet için tavanı belirler. Bu makalede bu etkinin neden oluştuğu, yaygın kullanılan reçineler için hangi sıcaklık aralıklarının pratik olduğu ve çekme mukavemetini öngörülebilir tutmak için üretim ekiplerinin hangileri izlemesi gerektiği açıklanmaktadır.
Geogrid Üretiminde Ekstrüzyon Sıcaklığı Neden Dikkat Ediyor?
Geogrid çekme mukavemeti yalnızca esnetme aşamasında oluşturulmaz; büyük ölçüde ekstrüzyona tabi tutulan tabakanın kalitesine göre önceden belirlenir. Ekstrüzyon sırasında polimer eriyiği, reçinenin ne kadar tamamen eriyeceğini, kalıptan ne kadar istikrarlı bir şekilde akacağını ve malzemenin takip eden çekme işlemine nasıl tepki vereceğini belirleyen termal enerji alır.
Önce sonuç çıkar: Ekstrüzyon sıcaklığı yanlışsa, hiçbir esneme miktarı kaybedilen gücü geri getiremez. Eriyik çok soğuk olduğunda, polimer tamamen homojen bir akış durumuna ulaşamaz ve zayıf noktalar olarak hareket eden erimemiş kristal kalıntılar bırakır. Eriyik çok sıcak olduğunda termal bozunma uzun moleküler zincirleri kırmaya başlar. Her iki etki de malzemenin yönlenme potansiyelini azaltır ve çekme testinde daha düşük tepe yükü ve kopma anında daha yüksek uzama olarak ortaya çıkar.
Sıcaklık stabilitesi set değeri kadar önemlidir. İyi tasarlanmış tek eksenli bir çekme geogrid üretim hattı, namlu ve kalıp boyunca çeşitli bölgelerdeki erime sıcaklığını izler, çünkü tekdüze bir termal profil, tutarlı kaburga geometrisi ve bağlantı verimliliği için ön koşuldur.
 Erime Sıcaklığı İzlemeli Tek Eksenli Çekme Geogrid Üretim Hattı Bu üretim hattı, termal profil kontrolüne odaklanan satın alma ekipleri için öne çıkıyor. Çok bölgeli sıcaklık izleme özelliği, tutarlı kaburga geometrisi ve bağlantı verimliliği sağlayarak yakındaki tartışmalarda dile getirilen sıcaklık stabilitesi endişelerini doğrudan ele alır. Ürünü Görüntüle →
Sıcaklık, Gerilmeden Önce Polimerin Davranışını Nasıl Değiştirir?
Polipropilen (PP) ve yüksek yoğunluklu polietilen (HDPE), ekstrüde geogridlerde en yaygın kullanılan reçinelerdir. Her ikisi de yarı kristallidir ve ekstrüzyon sıcaklığına verdikleri tepki, bitmiş ürünlerde görülen mukavemet değişikliklerinin çoğunu açıklamaktadır.
Kristallik ve Moleküler Yönelim
Erimiş tabaka kalıptan ayrıldığında polimer zincirleri kristalin alanlar halinde organize olmaya başlar. Bu alanların boyutu ve dağılımı, malzemede ne kadar ısı kaldığına bağlıdır. Ekstrüzyon sıcaklığı çok düşükse, tam olarak erimemiş bölgeler hayatta kalır ve germe sırasında gerilim yoğunlaşma noktaları haline gelir. Çok yüksekse, zincirler çok uzun süre gevşek kalır ve yüksek gerilimli geogridin ihtiyaç duyduğu hizalamaya direnç gösterir. Yönelim kaybı doğrudan hem boyuna hem de enine yönlerde daha düşük çekme mukavemeti olarak ortaya çıkar.
Eriyik Akışı ve Kalıp Basıncı
Sıcaklık arttıkça eriyik viskozitesi düşer. Daha yüksek erime sıcaklığı, kalıp basıncını düşürür ve bir noktaya kadar çekilmesi daha kolay olan daha akıcı bir tabaka üretir. Bu noktanın ötesinde, levha boyutsal stabiliteyi kaybeder, sarkar ve kalınlık farklılıkları gelişir. Düşük sıcaklık, viskoziteyi ve kalıp basıncını yükseltir; bu da akış izleri, kenar dalgalanmaları ve lokal stres konsantrasyonları oluşturabilir. Çekilmiş bir geogridin nihai mukavemeti, kaburgalardaki yönlendirilmiş moleküler zincirler tarafından taşındığından, ekstrüde edilmiş levhadaki herhangi bir süreksizlik, yük altında zayıf bir nokta haline gelir. Bu nedenle sıcaklık kontrolü yakından bağlantılıdır. boyuna germe işlemi sırasında eşit ısıtma ve ekstrüzyon .
Yaygın Reçineler için Önerilen Ekstrüzyon Sıcaklığı Aralıkları
Aşağıdaki tablo yaygın geogrid reçineleri için tipik namlu ve kalıp sıcaklığı pencerelerini listelemektedir. Bunlar başlangıç noktalarıdır, mutlak değerler değil; Doğru aralık reçine kalitesine, katkı paketine, hat hızına ve levha kalınlığına bağlıdır.
| Reçine | Namlu sıcaklığı (°C) | Kalıp sıcaklığı (°C) | Çekme mukavemeti üzerinde gözlemlenen etki |
|---|---|---|---|
| PP homopolimer | 200-230 | 210-225 | 215-225°C civarında en iyi dayanım; 195°C'nin altında veya 245°C'nin üzerinde belirgin düşüş |
| HDPE | 180-210 | 185-200 | En iyi yönlendirme 190-205°C'de; aşırı ısınma moleküler ağırlığı azaltır |
| PET (kaplamalı veya cam elyafı ile güçlendirilmiş geogrid reçinesi) | 260-290 | 270-285 | Dar pencere; hem düşük hem de aşırı sıcaklık kırılganlığı artırır |
PET, belirli kaplamalı veya fiberglas takviyeli geogrid işlemlerinde ortaya çıkar ve sıcaklık penceresi gözle görülür şekilde daha dardır. Maksimum ve kabul edilebilir gerilme mukavemeti arasındaki fark 10°C'den az olabileceği için hassas kontrol burada daha da kritiktir.
İşlem Penceresi: Sıcaklık Saptığında Ne Olur?
Ekstrüzyon sıcaklığı ile nihai geogrid çekme mukavemeti arasındaki ilişki, doruğa çıkan bir eğriyi takip eder. Aşağıdaki tablo, test serisinde elde edilen maksimum mukavemetin yüzdesi olarak ifade edilen, polipropilen tek eksenli geogrid için temsili bir modeli göstermektedir.
Ekstrüzyon sıcaklıkları boyunca PP tek eksenli geogridin temsili çekme mukavemeti tepkisi.
Optimum pencerenin alt kenarının altında tabaka az eritilmiştir. Bu, yüzey pürüzlülüğü, yüksek kalıp basıncı ve ara sıra çekme rezonansı olarak ortaya çıkar; bu, alternatif olarak kalın ve ince enine kaburgalar oluşturan sac kalınlığında dengesiz bir salınımdır. Makine yönündeki çekme mukavemeti rulodan ruloya %20 veya daha fazla dalgalanabilir.
Optimum pencerenin üzerinde termal bozulma hakimdir. Zincirin kesilmesi ortalama molekül ağırlığını azaltır. Levha pürüzsüz ve parlak görünebilir, ancak hem çekme mukavemeti hem de sürünme direnci azalır, bağlantı noktaları daha kırılgan hale gelir ve uzun vadeli tasarım mukavemeti (mühendislerin duvarlar ve eğimler için kullandığı değer) kısa vadeli en yüksek mukavemetten daha hızlı düşer.
 Boyuna ve Enine Esnetme Özelliğine Sahip Çift Yönlü Geogrid Üretim Hattı Bu ekipman, çekme mukavemeti üzerindeki termal etkileri karşılaştırırken uygundur. İşleme koşullarının PP ve HDPE geogrid performansını nasıl etkilediğine ilişkin tartışmayı destekleyen bir delme presi, çok silindirli gerdirme ve ısı eşanjörlü bir enine gerdirme fırını içerir. Ürünü Görüntüle →
Bir Bakışta Güç Sonuçları
Aşağıdaki çubuk grafik, düşük sıcaklıkta, optimum ve yüksek sıcaklıkta ekstrüzyondan üretilen PP ve HDPE geogridlerin tipik çekme mukavemetini korumayı karşılaştırmaktadır.
Optimum sıcaklık çalışması %100'e ayarlandığında bağıl gerilme mukavemeti tutma.
Günlük üretim için iki sonuç önemlidir. Birincisi, PP için düşük sıcaklık cezası genellikle aşırı sıcaklık cezasından daha büyüktür, bu nedenle enerji tasarrufu ayarlamaları risklidir. İkincisi, her iki polimer de uç noktalarda gücünü kaybeder, ancak farklı nedenlerden dolayı: biri eksik erimeden, diğeri moleküler bozunmadan.
| Durum | Çekme mukavemeti | Kopma uzaması | Tipik üretim işaretleri |
|---|---|---|---|
| Düşük sıcaklıkerature | %15-30 azaltıldı | Çoğunlukla arttı | Yüksek kalıp basıncı, pürüzlü kenarlar, akış işaretleri |
| Optimum range | Reçine için maksimum | Şartnameyi karşılıyor | Stabil tabaka, düzgün açıklıklar, sabit hat hızı |
| Aşırı sıcaklıkerature | %10-25 azaltıldı | Azaltılmış, kırılgan davranış | Salya akması, hafif renk değişikliği, aşırı duman |
İşaretler hammadde değişimiyle örtüşebildiği için nedenleri ayırmanın güvenilir yolu, her üretim partisi için kalıptaki erime sıcaklığını kaydetmek ve bunu çekme testi sonucuyla karşılaştırmaktır. Bu standart bir uygulamadır tek eksenli çekme geogrid üretim hattında ürün kalite kontrolü ve müşteri şikayeti haline gelmeden çok önce sıcaklık sapmalarını yakalar.
Üretim ve Tedarik Ekipleri için Pratik Önlemler
Ekstrüzyon çekme tesislerinde spesifikasyon dışı geogrid çekme dayanımının en yaygın temel nedenleri aşağıda gösterilmiştir. Sıcaklık sapması listenin başında geliyor ve bu da iyi bir haber: aynı zamanda en kontrol edilebilir faktör.
- Sıcaklık sapması %38
- Hammadde değişimi %22
- Esnetme oranı hatası %18
- Soğutma tutarsızlığı %14
- Diğer nedenler %8
Üretim ekipleri için üç eylem en yüksek getiriyi sağlar:
- Erime sıcaklığı sensörlerini kalıba takın ve okumaları varil ayar noktalarıyla karşılaştırın.
- Enerji tasarrufu için sıcaklığı ayarlamak yerine, çekme mukavemeti ile ekstrüzyon sıcaklığının kontrol grafiğini koruyun.
- Yeni bir reçine partisi veya tedarikçisi tanıtıldığında sıcaklık penceresini yeniden onaylayın.
Bir geogrid üretim hattını değerlendiren satın alma ekipleri için sıcaklık kontrol hassasiyeti, çok bölgeli PID ayarları, kalıp üzerindeki ısıtma bölgesi dağıtımı ve belgelenmiş sıcaklık tekdüzelik testleri hakkında bilgi isteyin. Ayarlanan sıcaklığı dar bir bant içinde tutamayan bir hat, rulodan ruloya tutarsız çekme mukavemeti üretecektir. Tek yönlü streç plastik geogridimizin sıkı bir şekilde izlenen erime sıcaklığı koşulları altında üretilmesinin nedeni budur.
 Sıkı Erime Sıcaklık Kontrollü Tek Yönlü Streç Plastik Geogrid Bu ürün, üretiminde izlenen erime sıcaklıkları kullanıldığından, ekstrüzyon sırasında dar sıcaklık kontrolünün önemini göstermektedir. Yakınlarda sağlanan pratik ekstrüzyon penceresi tavsiyelerini tamamlayarak, geogrid tutarlılığını ve uzun vadeli gücünü değerlendiren mühendisler için faydalıdır. Ürünü Görüntüle →
Ekstrüzyon Sıcaklığı ve Geogrid Dayanımı Hakkında Sıkça Sorulan Sorular
Polipropilen geogrid için en uygun ekstrüzyon sıcaklığı nedir?
Çoğu PP homopolimer geogrid reçinesi için pratik ekstrüzyon penceresi 200-230°C'dir ve en yüksek gerilme mukavemeti tipik olarak 215-225°C civarında elde edilir. Aralığı reçine tedarikçisiyle teyit edin ve hat hızına, tabaka kalınlığına ve bitmiş ürünün çekme oranına göre ayarlayın.
Geogrid normal görünse bile ekstrüzyon sıcaklığı çok yüksek olabilir mi?
Evet. Görünür renk değişikliği ortaya çıkmadan önce termal bozulma başlar. Bunu tespit etmenin en güvenilir yolu, çekme mukavemetini, kopma uzamasını ve bağlantı verimliliğini biraz daha düşük sıcaklıkta üretilen bir taban çizgisiyle karşılaştırmaktır.
Ekstrüzyon sıcaklığı kopma uzamasını nasıl etkiler?
Düşük sıcaklıkta ekstrüzyon, malzemeyi kötü yönlendirilmiş halde bırakır, bu da kopma uzamasını artırma eğilimindedir. Aşırı sıcaklıkta ekstrüzyon moleküler zincirleri kısaltır ve uzamayı azaltarak geogrid'i kırılgan hale getirir. Her iki koşul da ürünü spesifikasyondan uzaklaştırır.
Reçine tedarikçilerini değiştirirken sıcaklığı sıfırlamalı mıyım?
Evet. Reçine sınıfı adı aynı olsa bile erime akış indeksi ve termal stabilizatör paketi farklı olabilir. Yeni optimumu bulmak için tam üretimden önce sıcaklık aralığında küçük denemeler yapın.