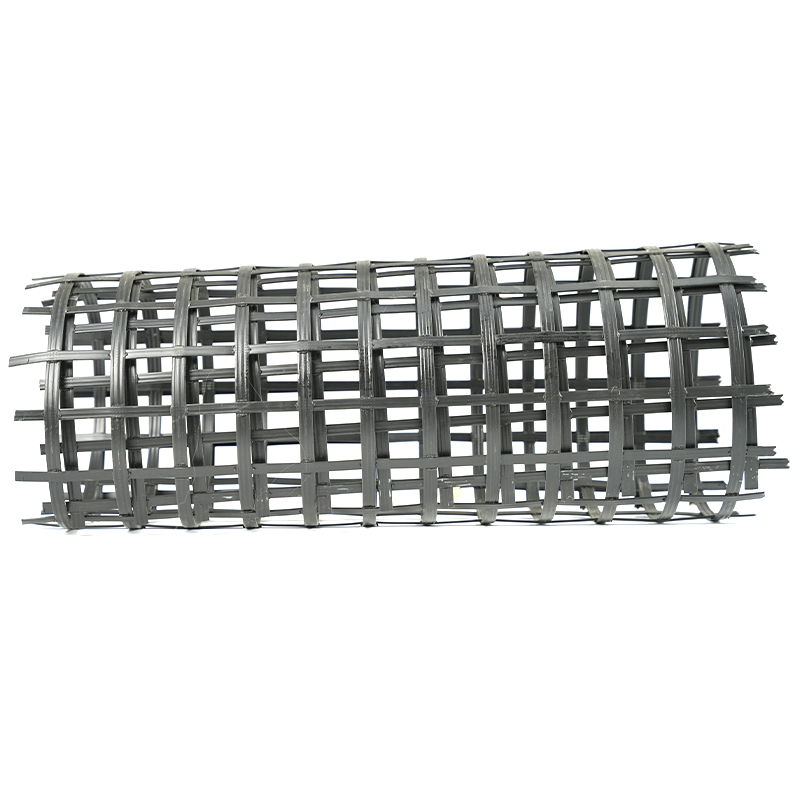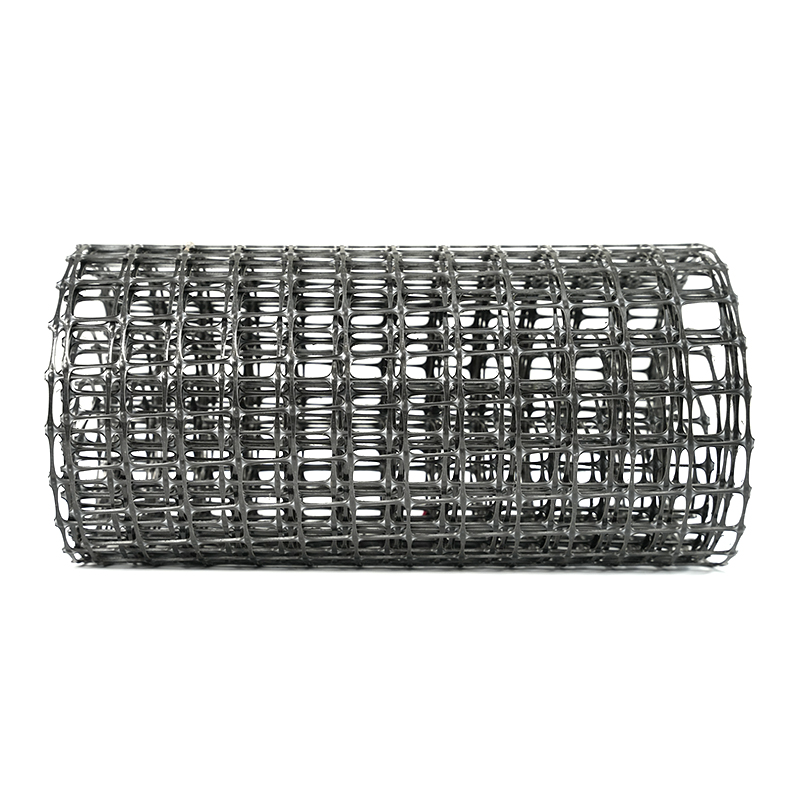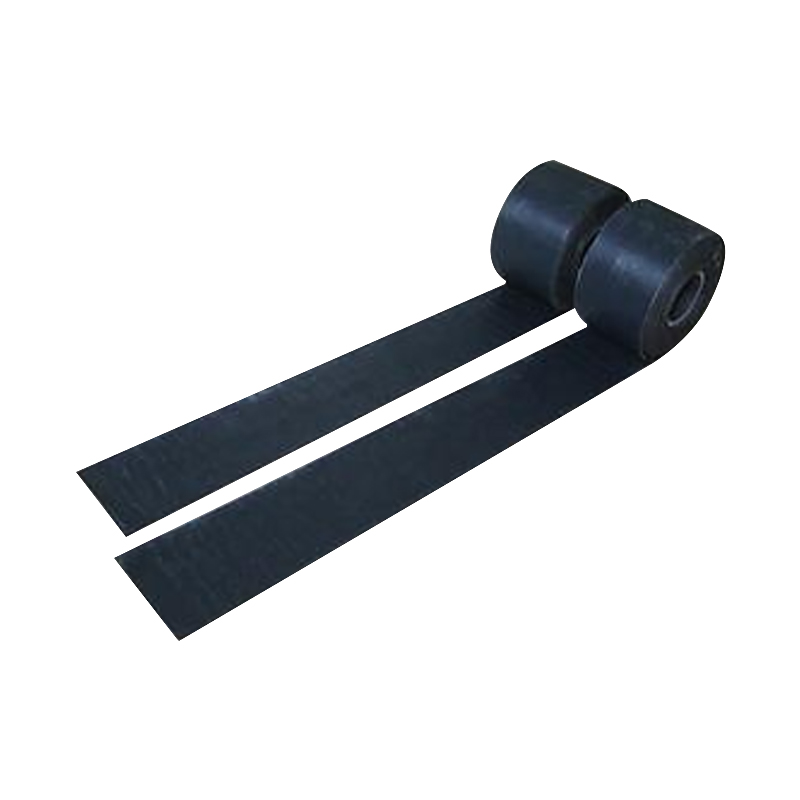

İki rulo tek eksenli HDPE geogrid aynı ekstruderden çıkabilir, aynı zımba desenini taşıyabilir ve yine de çekme mukavemeti açısından birbirlerinden çok uzakta testler yapabilir. Reçine aynıdır ve kalıplar aynıdır, ancak bir rulo rahatlıkla kendi kalitesini karşılarken diğeri karşılayamaz. Çoğu zaman değişen değişken, germe fırınlarında uygulanan çekme oranıdır. Çekme oranının geogrid gücünü ve açıklık boyutunu nasıl etkilediğinin kısa cevabı şudur: çekme oranı, bir üreticinin her iki özellik üzerinde sahip olduğu en güçlü tek kaldıraçtır. Bunu yükseltmek, polimer moleküllerini kaburgalara doğru hizalar ve kazanımlar düzleşene ve ızgara kırılgan hale gelene kadar gerilme mukavemetini keskin bir şekilde artırır. Gerilmenin her ekstra yüzdesi aynı zamanda açıklıkları fiziksel olarak genişletir ve kuruluma dayanması gereken kaburgaları inceltir. Bu sayıyı doğru ayarlamak ve her seferinde sabit tutmak, güvenilir bir notu hayal kırıklığı yaratan bir nottan ayıran şeydir.
Çekme Oranı Gerçekte Ne Anlama Geliyor?
Çekme oranı, germe ünitesinden çıkan tabakanın uzunluğu ile buraya giren uzunluk arasındaki orandır. Delinmiş ve çekilmiş bir hat üzerinde, polimer levha düz bir şekilde ekstrüde edilir, sabit bir modelde delikler açılır ve daha sonra levha, giderek daha yüksek hızlarda çalışan silindir takımları tarafından ısıtılmış fırınların içinden çekilir. Bu hız farkı çekme oranıdır ve malzemenin son karakterinin belirlendiği noktadır.
Doğru numara ürüne özeldir. Yalnızca tek yönde uzanan tek eksenli HDPE geogridler genellikle toplamda altı ila dokuz kez çizilir. Çift eksenli polipropilen geogridler, önce makine yönüne ve sonra enine olmak üzere iki yönde gerilir ve tipik olarak yön başına kabaca dört ila altı kat gibi daha düşük oranlarda çalışır. Modern çizgiler, esnemeyi nadiren tek bir adımda uygular; toplam birkaç aşamaya bölünür ve son bir ısıyla sertleştirme aşaması, yönlendirilmiş yapının stabil bir forma dönüşmesine olanak tanır. Fırınların ve rulo trenlerinin daha geniş sırayla nerede bulunduğunu görmek istiyorsanız, geogrid üretim hattı süreç akışı sayfa tüm zincirin içinden geçer.
Çekme Oranı Çekme Mukavemetini Nasıl Geliştirir?
Gerdirme, polimeri, süreçteki başka hiçbir şeyin yapamayacağı şekilde değiştirir. Çizimden önce, tabakadaki zincirler sarılır ve rastgele düzenlenir, böylece yük altındaki bir kiriş moleküler kayma nedeniyle başarısız olur. Levha çekilirken, bu zincirler kaburga ekseni boyunca açılır ve hizalanır ve çekme yükü bunun yerine yönlendirilmiş zincirler tarafından taşınır. Güç hızla tırmanıyor.
Kazanımlar doğrusal kalmıyor. Eğri, erken ve orta çekme aralığı boyunca dik bir şekilde yükselir, ardından ulaşılabilir yönlendirme doygunlaştıkça düzleşir, kopma uzaması ise tüm yol boyunca düşmeye devam eder. Bu kombinasyon tam olarak toprak takviyesinin istediği şeydir, çünkü düşük akma uzamasına sahip yüksek mukavemet, sert ve öngörülebilir bir kaburga sağlar. Ancak tasarlanan pencerenin dışına itmek, çok az süneklik bırakır ve nervürler, kurulum gerilimi altında esnemek yerine çatlar. Isı ayarı, çekmenin kendisi kadar önemlidir: Düzgün tavlanmış yönlendirilmiş bir yapı, sürekli yük altında gücünü çok daha iyi tutar, oysa artık gerilimin kilitlendiği aşırı çekilmiş bir levha, kısa vadeli bir testte güçlü görünebilir ve yine de uzun vadede daha zayıf bir bahis olabilir.
Her aşamada bu eğriye tutarlı bir şekilde ulaşmak, tek eksenli çekme geogrid üretim hattının tam olarak amacıdır.
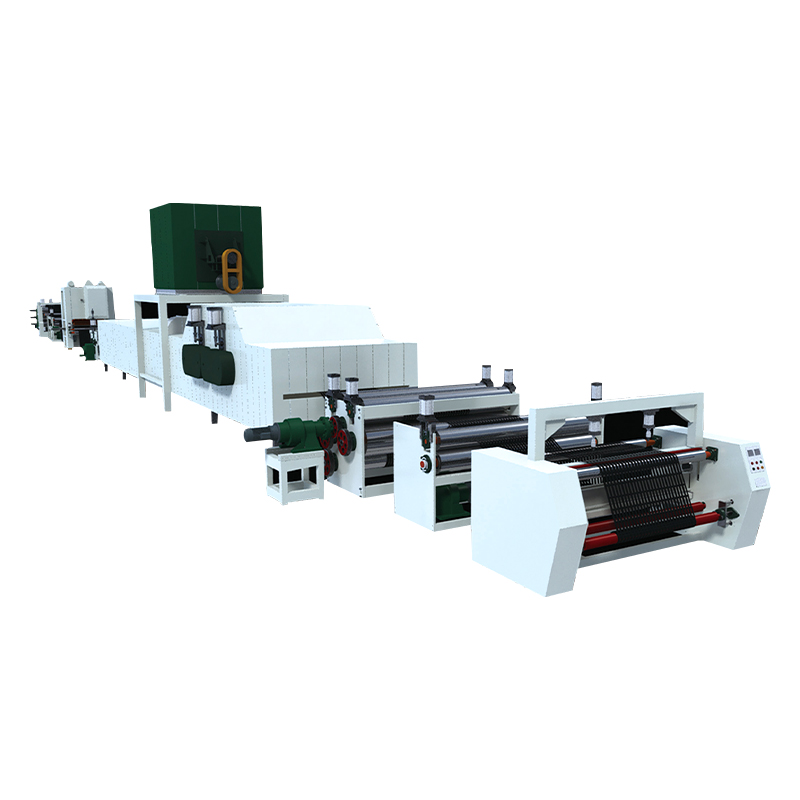 Tek Eksenli Çekme Geogrid Üretim Hattı Bu hat, nihai açıklık geometrisine ve nervür boyutlarına ulaşmak için delinmiş HDPE levhayı tek yönde uzatır. Bitmiş geogrid açıklıklarını tolerans dahilinde tutmak için her aşamada tutarlı çekme oranlarına ihtiyaç duyan üreticilere uygundur. Ürünü Görüntüle →
Çekme Oranı Açıklık Boyutunu ve Diş Genişliğini Nasıl Ayarlıyor?
Diyafram boyutu özgür bir stil seçimi değildir. Gerilmiş bir ızgarada, bitmiş açıklık, delme deseninin aritmetiğinin çekme oranıyla çarpımıdır. Tabakayı makine yönü boyunca gerin; her açıklık nihai yuva şeklini alacak şekilde uzar, levha genişliği boyunca daralır, böylece açıklıklar arasındaki nervürler aynı anda incelir. Çekme oranını değiştirdiğinizde aynı takımlarla bile teslim edilen geometriyi değiştirmiş olursunuz.
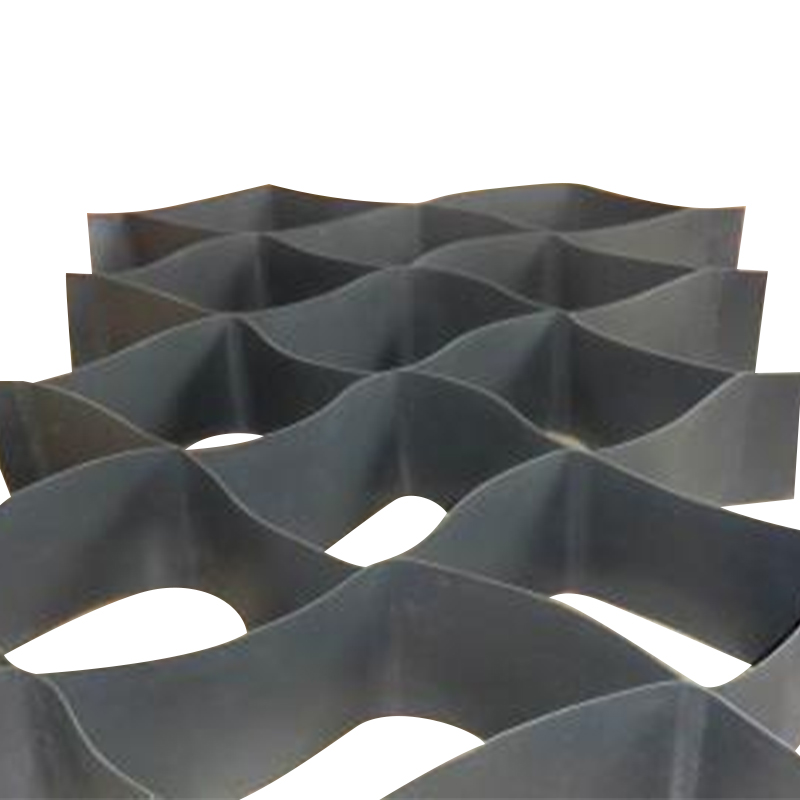
Bu geometri gerçek mühendislik ağırlığını taşır. Toprak-geogrid etkileşimi üzerine yapılan çalışmalar sürekli olarak kenetlenmenin açıklık boyutunun çevredeki parçacıklarla ne kadar iyi eşleştiğine bağlı olduğunu göstermektedir; Örneğin demiryolu balast takviyesi üzerine yapılan bir araştırma, nominal agrega boyutunun kabaca 1,4 katı bir açıklığa işaret ediyor. Çok küçük açıklıklar uygun kenetlenmeyi engeller ve dağınık, güvenilmez test sonuçları üretir; çok büyük açıklıklar ise daha az sayıda nervürün dolguyla temas etmesine neden olur ve bağlantı noktalarına daha fazla yük bindirir. Diş genişliği başlı başına önemlidir, çünkü daha geniş dişler ızgaranın kurulum sırasında keskin agrega ve makine trafiğine dayanmasına yardımcı olur. Kısaca çekme oranı, tek yönlü esnek plastik geogridimiz gibi bir ürün üzerinde inceleyebileceğiniz türden bitmiş geometrinin dolguya mı kilitleneceğine yoksa sadece içinde yüzüp yüzmeyeceğine karar verir.
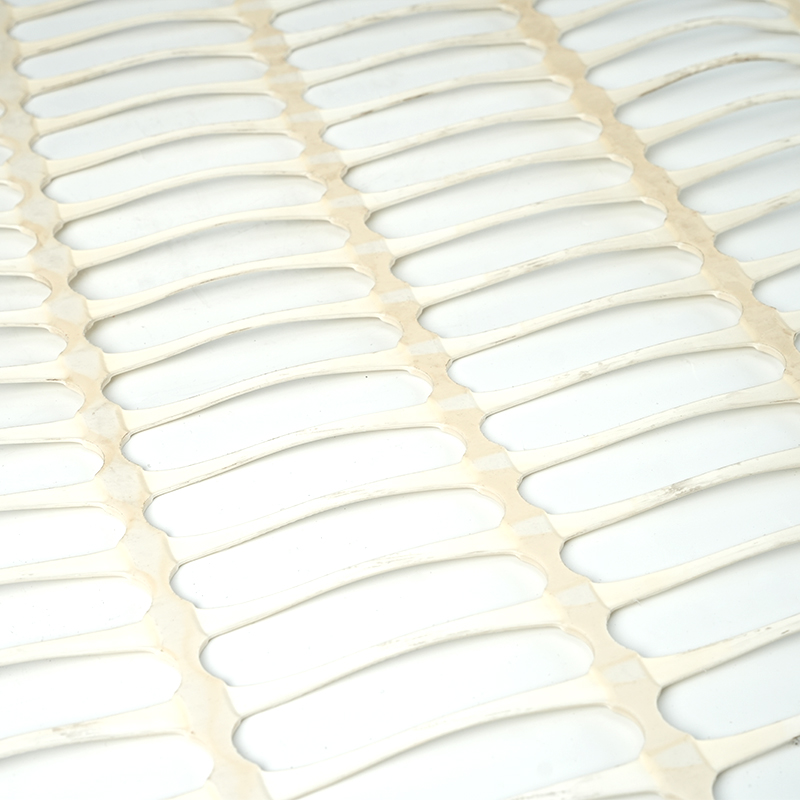 Tek Yönlü Streç Plastik Geogrid Delik boyutu, kaburga genişliği ve bağlantı kalitesi, çevredeki dolgu ile kenetlenmeyi belirleyen, tamamlanmış tek eksenli bir geogrid. Teslim edilen geometrinin toleransa karşı kontrol edilmesi, çekme oranı işleminin güvenilir toprak güçlendirme performansına ulaşıp ulaşmadığını gösterir. Ürünü Görüntüle →
Çalışma Penceresinde Yaşamak
Az çekme ve fazla çekme arasında, mukavemet, uzama, açıklık toleransı ve bağlantı kalitesinin hepsinin aynı anda spesifikasyona uygun olduğu kontrollü bir pencere bulunur. Aşağıdaki tablo aynı delikli tabakanın iki uçta ve bu pencerenin içinde nasıl davrandığını özetlemektedir.
| Görünüş | Beraberlik oranı too low | Kontrollü çalışma penceresi | Beraberlik oranı too high |
|---|---|---|---|
| Çekme mukavemeti | Yetersiz yönlendirilmiş kaburgalar; gücü, sınıf potansiyelinin oldukça altında bulunuyor | Tutarlı test sonuçlarıyla elde edilen kalite gücü | Maksimum güç mümkündür ancak daha geniş rulodan ruloya dağılımla kırılgandır |
| Uzama | Yüksek artık uzama; kaburgalar yük altında deforme olmaya devam ediyor | Kurulum için yeterli artık süneklik ile düşük akma uzaması | Çok düşük uzama; kaburgalar esnemek yerine çatlıyor |
| Diyafram boyutu | Açıklıklar küçük kalır; kaba agrega ile zayıf kenetlenme | Hedef dolgu veya balast derecelendirmesine uygun açıklıklar | Kaburgalar daralır ve açıklıklar toleransın dışına çıkar |
| Düğümler ve kavşaklar | Düğümler kalın ve yönelimsiz kalıyor | Düğümler temiz bir şekilde ayarlanır ve bağlantı gücünü taşır | Kaburga düğümü geçişinde düğüm bozulması ve bölünme |
| Uzun vadeli davranış | Sürekli yük altında daha fazla sürünme | Sürünme kontrolü için yönlendirme ve ısı ayarı dengeli | Artık stres kilitlendi; daha yüksek uzun vadeli risk |
Çekme Oranı Neyi Kontrol Etmez?
Hikayenin tamamı beraberlik oranı olsaydı uygun olurdu, ancak sonucu diğer üç kararla paylaşıyor. Reçine kalitesi, malzemenin ne kadar yönelimi kabul edebileceğini ve sürekli yük altında nasıl davranacağını belirler. Açıklık ve kaburga geometrisi, ızgaranın toprağa nasıl bağlanacağını belirler. Düğüm ve bağlantı kalitesi, kaburgaların birlikte mi yoksa ayrı ayrı mı çalışacağını belirler. Bu dengeyi anlamanın kaba bir yolu aşağıda gösterilmiştir.
Üretim Hattında Çekme Oranı Kontrolü Nerede Gerçekleşir?
Çekme oranı yalnızca rulo hızları ile tabaka sıcaklığı arasındaki ilişki olarak mevcut olduğundan, aynı zamanda üretim kalitesinin kazanıldığı veya kaybedildiği yerdir. Hedefin istikrarlı bir ürün özelliği haline gelip gelmediğine üç kontrol noktası karar verir:
- Fırın sıcaklığı homojenliği. Boyunları eşit olmayan bir şekilde ısıtan bir tabaka, böylece hat hızı mükemmel şekilde senkronize edildiğinde bile açıklık boyutu ve kaburga kalınlığı genişlik boyunca değişiklik gösterir.
- Rulo hızı senkronizasyonu. Çekme oranı yalnızca ardışık silindir dizileri arasındaki hız oranı kadar kararlıdır; herhangi bir sapma doğrudan güç ve geometride kendini gösterir.
- Son aşamadan sonra ısı ayarı. Bu, yönlendirilmiş yapıyı stabilize eder, böylece laboratuvarda ölçülen güç, müşterinin gerçekte sahip olduğu güç olur.
Alıcılar için pratik sonuç, bitmiş ürün testinin çekme oranı kalitesini her şeyden önce ortaya çıkarmasıdır: belirtilen toleransa göre açıklık boyutları, diş genişliği tutarlılığı, ISO 10319 veya ASTM D6637'ye göre test edilen çekme mukavemeti ve uzama ve bağlantı verimliliği. İki yöne uzanan hatlar, çift yönlü bir geogrid üretim hattının belirleyici zorluğu olan çift senkronizasyon yükünü taşır.
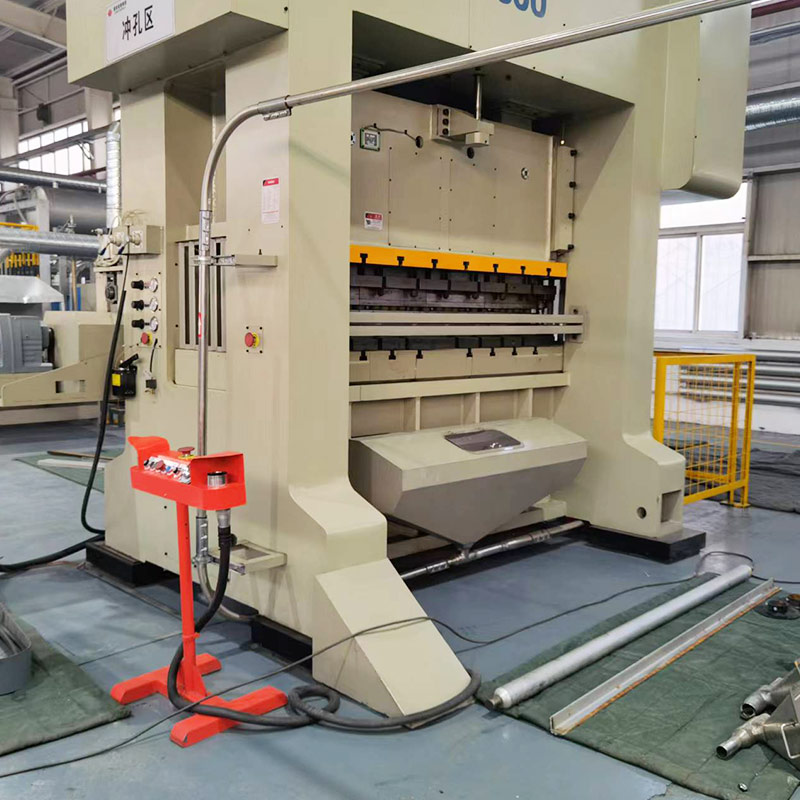 Çift Yönlü Geogrid Üretim Hattı Bu hat, çift senkronizasyon yükü taşıyarak, zımbalanmış sacı hem uzunlamasına hem de enine yönlerde gerer. Bitmiş ürün testinin iki yönde mukavemeti, uzamayı ve açıklık tutarlılığını doğrulaması gerektiğinde bu önemlidir. Ürünü Görüntüle →
Sıkça Sorulan Sorular
Daha yüksek çekme oranı her zaman daha güçlü bir geogrid anlamına mı gelir?
Hayır. Uzama düşmeye devam ederken, mukavemet ilk başta dik bir şekilde yükselir ve sonra düzleşir. Tasarlanan pencerenin ötesinde, kırılgan kaburgalar, çarpık düğümler ve daha geniş rulodan ruloya dağılım pahasına marjinal güç satın alırsınız.
Çekme oranı ürün veri sayfasında nasıl görünür?
Dolaylı ama açıkça. Diş genişliği, açıklık boyutları ve toleranslar, çekme mukavemeti, maksimum yükte uzama ve bağlantı mukavemetinin tümü çekme oranıyla birlikte hareket eder; dolayısıyla bunlar, kaliteleri karşılaştırırken ilk okunacak satırlardır.
Açıklık boyutu yeni delme aleti olmadan ayarlanabilir mi?
Sadece sınırlar dahilinde. Çekme oranının yükseltilmesi veya düşürülmesi bitmiş açıklıkları değiştirir, ancak büyük bir değişiklik nervürleri inceltir ve her boyutu toleransın dışına iter, dolayısıyla anlamlı açıklık değişiklikleri normalde revize edilmiş bir zımba modeli de gerektirir.
Kabul sırasında hangi testlerin yapılmasında ısrar etmeliyim?
ISO 10319'a göre geniş genişlikte çekme testi veya ASTM D6637'ye göre tek kanal testi ve ayrıca belirtilen toleransa göre açıklık ölçümü. Birkaç atışta tutarlı sonuçlar, etkileyici bir sayıdan daha önemlidir.
Çekme oranı, polimer bilimi, makine kontrolü ve ürün geometrisinin tek bir sayıda buluştuğu yerdir. Çalışma penceresinde tutulduğunda, projelerin gerçekte ihtiyaç duyduğu takviye kombinasyonunu sunar: yüksek çekme mukavemeti, düşük akma uzaması, dolguya göre boyutlandırılmış açıklıklar ve kuruluma dayanıklı kaburgalar. Üretim hatlarını veya bitmiş geogridleri tartıyorsanız ve bir hattın çekme oranını nasıl sabit tuttuğunu tartışmak istiyorsanız, ekipman ve ürün yelpazesi ana sayfamız başlamak için pratik bir yerdir.